Ir al contenido principal
Fluid Controls

Servicios

Conjuntos de manguera

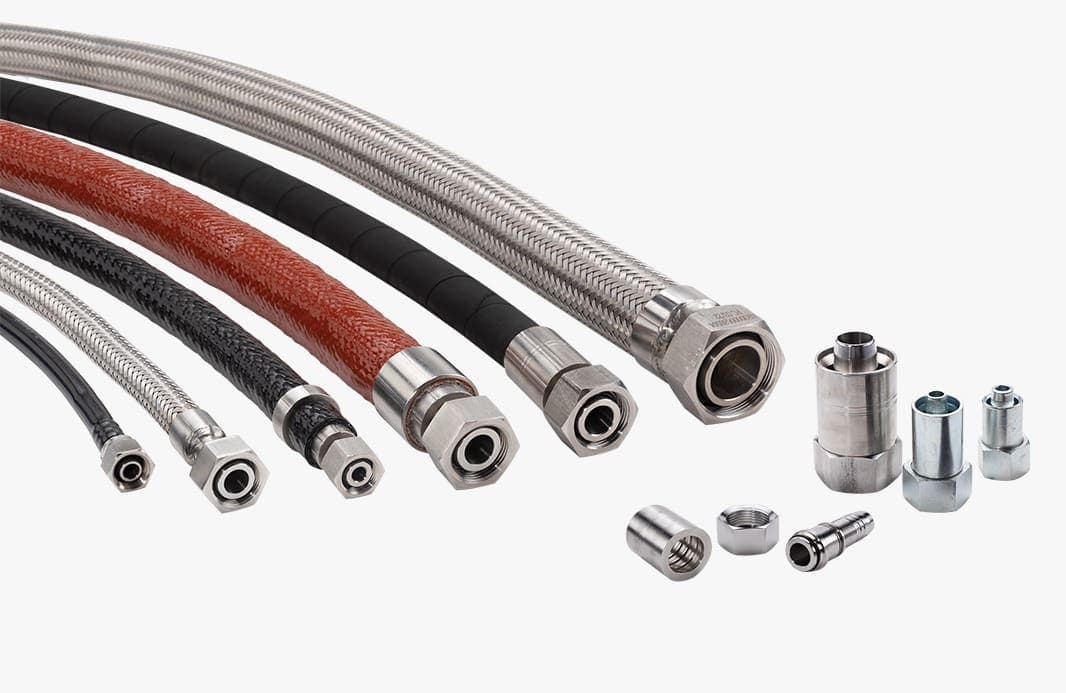
Manguera, conectores y el prensado que los une, suministrados como un solo conjunto bajo un único número de pieza y probados contra fugas antes del envío.

Presión máxima
450 bar
Manguera de caucho, engastada. PTFE hasta 300 bar, poliamida hasta 42 bar, metálica hasta 140 bar.
Rango de temperatura
−60 to 350 °C
La familia metálica. El caucho abarca de −54 a 125 °C; el PTFE, de −54 a 250 °C; y la poliamida, de −40 a 100 °C.
Rango de tamaños
1/4 to 4 in
Manguera metálica. Caucho hasta 2 in, poliamida y PTFE hasta 1.1/4 in.
Familias de mangueras
4
Caucho, poliamida, PTFE y metálica: en acero inoxidable, acero al carbono o latón.

La manguera, el conector y el engaste se seleccionan conjuntamente para la aplicación. La manguera y el conector se ensayan cada uno antes del montaje, y cada conjunto terminado. No una muestra. Se somete a ensayo de fugas antes del despacho. Las cifras indicadas son el límite de cada familia de mangueras y no de un conjunto concreto: caucho hasta 450 bar, PTFE hasta 300 bar, poliamida hasta 42 bar, metálica hasta 140 bar y hasta 4 in.
El ciclo de vida

01
Ingeniería y selección de la manguera
Su requisito se analiza y se modela para determinar la manguera adecuada para la aplicación. El primer paso, y del que depende todo lo demás.
02
Selección del conector
El modelado sólido y el FEA definen los conectores y su forma de fijación. Los manguitos, muelles y demás accesorios se deciden una vez configurados la manguera, el conector y el engaste.
03
Prototipado
Se construye un prototipo físico y se somete a ensayo de tipo antes de cualquier fabricación en serie, para demostrar que la unión no tiene fugas y que el conjunto es apto para su uso.
04
Engaste y montaje
La manguera se corta a medida y se desbarba en una peladora automática y, después, los conectores se engastan en una engastadora electrónica FINN Power con la matriz y la carga que requiere la unión. Se ofrecen soldadura y soldadura fuerte para la manguera metálica.
05
Ensayado antes del despacho
Cada conjunto se somete a ensayo de fugas antes de salir. Los ensayos de rotura, de prueba y de fugas se realizan en nuestro propio banco de ensayo de mangueras Maximator, según la norma que indique la aplicación.

En la planta de montaje

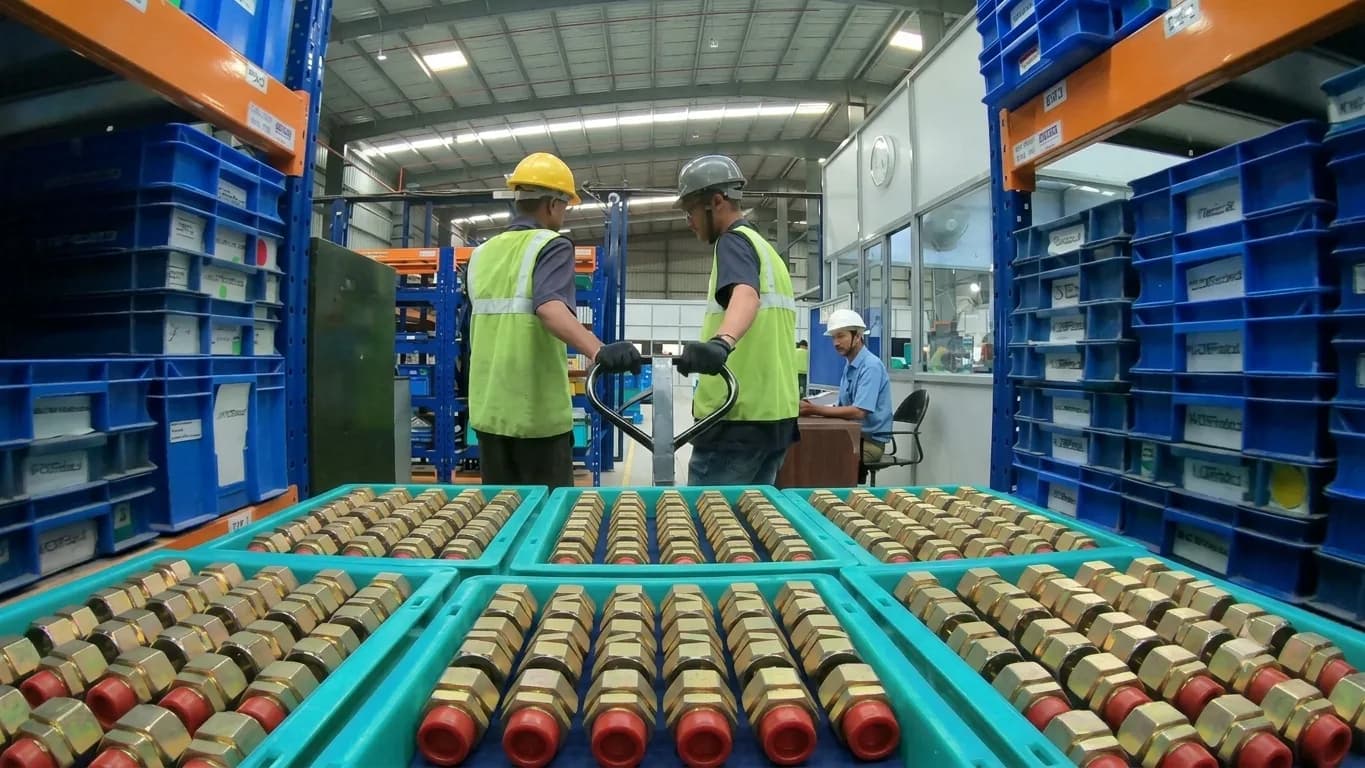
Cuerpos de conector cincados en cajas en la planta de montaje de Chakan, antes de engastarlos en la manguera.
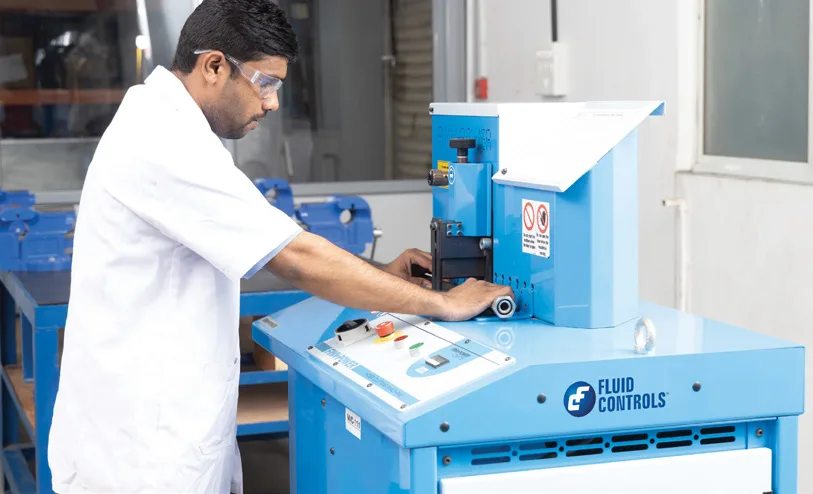
Un operario en una prensa de banco de Fluid Controls, introduciendo una pieza en la matriz.
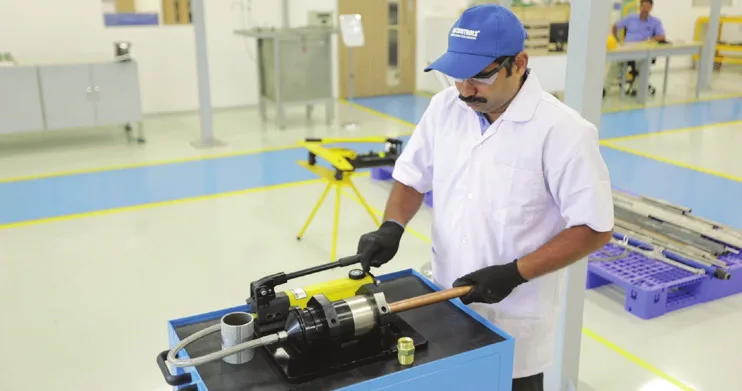
Una bomba manual elevando la presión sobre una probeta en el laboratorio de Chakan.

Qué podemos acreditar

  • Manguera

    La manguera adquirida a fabricantes se ensaya según la propia especificación del cliente. Rotura, prueba, fugas e impulsos. Presenciado por inspectores de Fluid Controls o por un inspector externo.

  • Conectores

    Niebla salina, recubrimiento, apertura y cierre cíclicos, y fugas. Los conectores de acero al carbono llevan recubrimiento de zinc o de zinc-níquel contra la corrosión.

  • El conjunto terminado

    Ensayado contra fugas sin excepción antes del despacho, con ensayos de rotura y de prueba según la norma aplicable en el banco Maximator.

Usamos cookies necesarias para el funcionamiento del sitio y, con su consentimiento, cookies analíticas para mejorarlo. Consulte nuestra Política de privacidad.