Zum Hauptinhalt springen
Fluid Controls

Leistungen

Schlauchleitungen

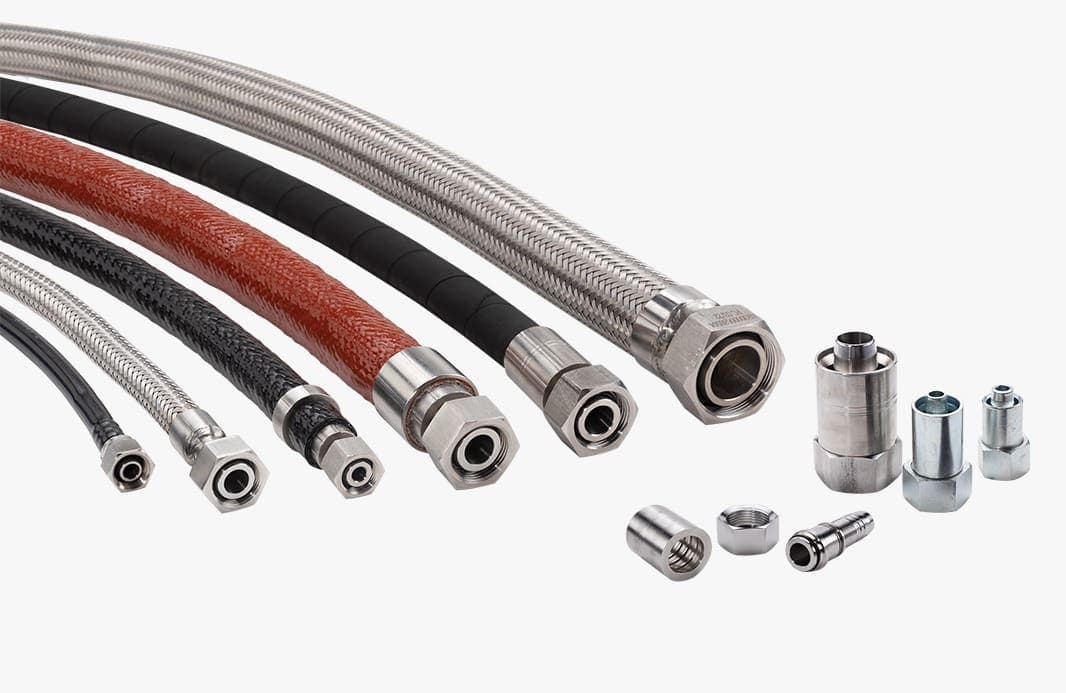
Schlauch, Anschlüsse und die Verpressung dazwischen, geliefert als eine Baugruppe unter einer Teilenummer und vor dem Versand auf Dichtheit geprüft.

Höchster Druck
450 bar
Gummischlauch, gepresst. PTFE bis 300 bar, Polyamid bis 42 bar, Metall bis 140 bar.
Temperaturbereich
−60 to 350 °C
Die Metallfamilie. Gummi reicht von −54 bis 125 °C, PTFE von −54 bis 250 °C, Polyamid von −40 bis 100 °C.
Größenbereich
1/4 to 4 in
Metallschlauch. Gummi bis 2 in, Polyamid und PTFE bis 1.1/4 in.
Schlauchfamilien
4
Gummi, Polyamid, PTFE und Metall: in Edelstahl, Kohlenstoffstahl oder Messing.

Schlauch, Verbinder und Pressung werden gemeinsam für die Anwendung ausgewählt. Schlauch und Verbinder werden jeweils vor der Montage geprüft, und jede fertige Baugruppe. Keine Stichprobe. Wird vor dem Versand auf Dichtheit geprüft. Die angegebenen Werte sind die Grenzwerte der jeweiligen Schlauchfamilie und nicht einer einzelnen Baugruppe: Gummi bis 450 bar, PTFE bis 300 bar, Polyamid bis 42 bar, Metall bis 140 bar und bis 4 in.
Der Lebenszyklus

01
Engineering und Schlauchauswahl
Ihre Anforderung wird analysiert und modelliert, um den richtigen Schlauch für die Anwendung zu bestimmen. Der erste Schritt, von dem alle weiteren abhängen.
02
Auswahl der Verbinder
Volumenmodellierung und FEA legen die Verbinder und ihre Befestigung fest. Hülsen, Federn und anderes Zubehör werden festgelegt, sobald Schlauch, Verbinder und Pressung konfiguriert sind.
03
Prototypenbau
Vor jeder Serienfertigung wird ein physischer Prototyp gebaut und typgeprüft, um nachzuweisen, dass die Verbindung dicht ist und die Baugruppe für den Einsatzzweck geeignet ist.
04
Pressen und Montage
Der Schlauch wird auf einer automatischen Schälmaschine abgelängt und entgratet, dann werden die Verbinder auf einer elektronischen FINN Power Pressmaschine mit dem Werkzeug und der Kraft verpresst, die die Verbindung erfordert. Für Metallschläuche sind Schweißen und Hartlöten möglich.
05
Vor dem Versand geprüft
Jede Baugruppe wird vor der Auslieferung auf Dichtheit geprüft. Berst-, Festigkeits- und Dichtheitsprüfungen erfolgen auf unserem eigenen Maximator Schlauchprüfstand nach der Norm, die die Anwendung vorgibt.

Auf der Montagefläche

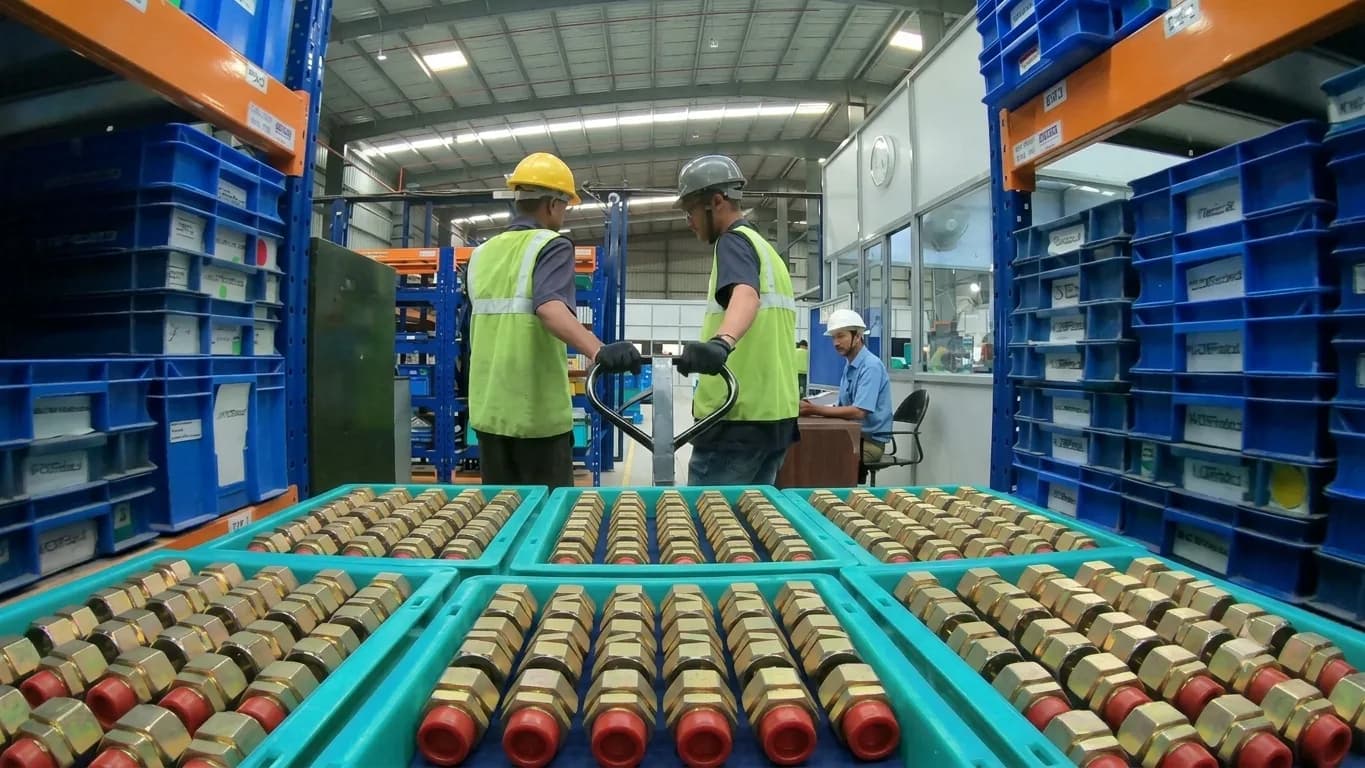
Verzinkte Verbinderkörper in Stapelkästen auf der Montagefläche in Chakan, bevor sie auf den Schlauch gepresst werden.
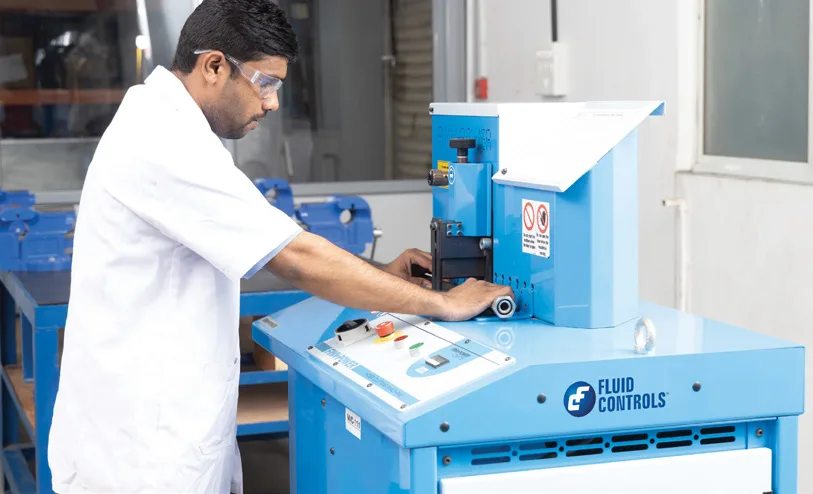
Ein Mitarbeiter an einer Fluid Controls Tischpresse führt ein Teil in das Werkzeug ein.
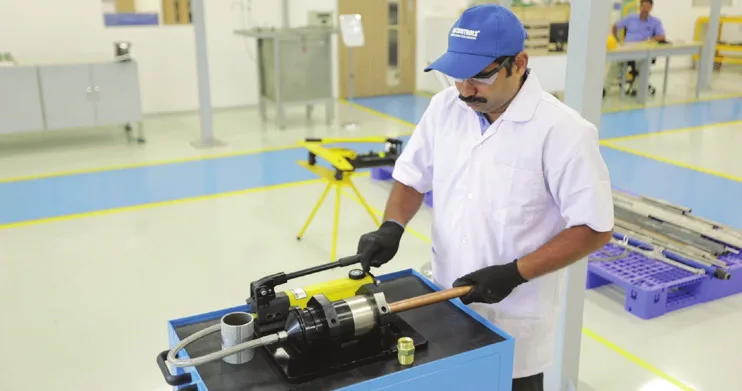
Eine Handpumpe baut im Labor in Chakan Druck an einem Prüfling auf.

Was wir vorlegen können

  • Schlauch

    Von Herstellern zugekaufte Schläuche werden nach der eigenen Spezifikation des Kunden geprüft. Berst-, Festigkeits-, Dichtheits- und Impulsprüfung. Abgenommen durch Inspektoren von Fluid Controls oder durch einen unabhängigen Inspektor.

  • Verbinder

    Salzsprühnebel, Beschichtung, zyklisches Öffnen und Schließen sowie Dichtheit. Verbinder aus Kohlenstoffstahl sind zum Korrosionsschutz verzinkt oder zink-nickel-beschichtet.

  • Die fertige Baugruppe

    Ausnahmslos vor dem Versand auf Dichtheit geprüft, mit Berst- und Festigkeitsprüfung nach der geltenden Norm auf dem Maximator Prüfstand.

Wir verwenden notwendige Cookies für den Betrieb der Website und – mit Ihrer Einwilligung – Analyse-Cookies zur Verbesserung. Siehe unsere Datenschutzerklärung.