Prüfdienstleistungen
Unser Labor, an Ihren Teilen
Die Prüfstände, die unsere eigenen Produkte qualifizieren, stehen auch für Ihre zur Verfügung - Druck, Dichtheit, Dauerfestigkeit, Korrosion und Werkstoff, mit Ergebnissen dokumentiert nach der von Ihnen genannten Norm.
- Hydrostatischer Druck
- 58,000 psi
- Maximaler Prüfdruck
- Zuverlässigkeitszyklen
- 100,000
- Auf der Zuverlässigkeitsprüfmaschine
- Pneumatischer Druck
- 20,000 psi
- Maximaler Prüfdruck
- Vakuum
- 750 mbar
- Maximales Vakuum
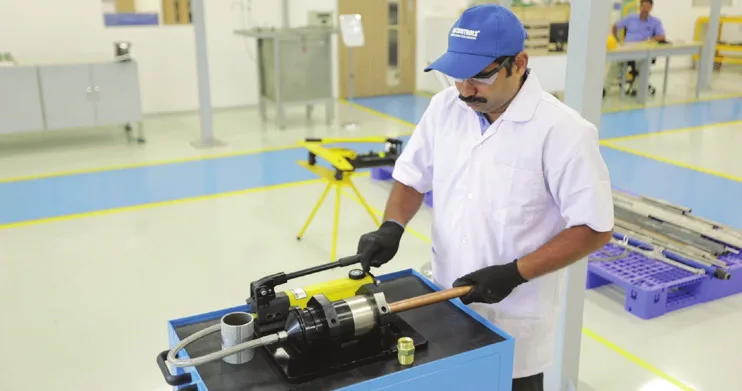
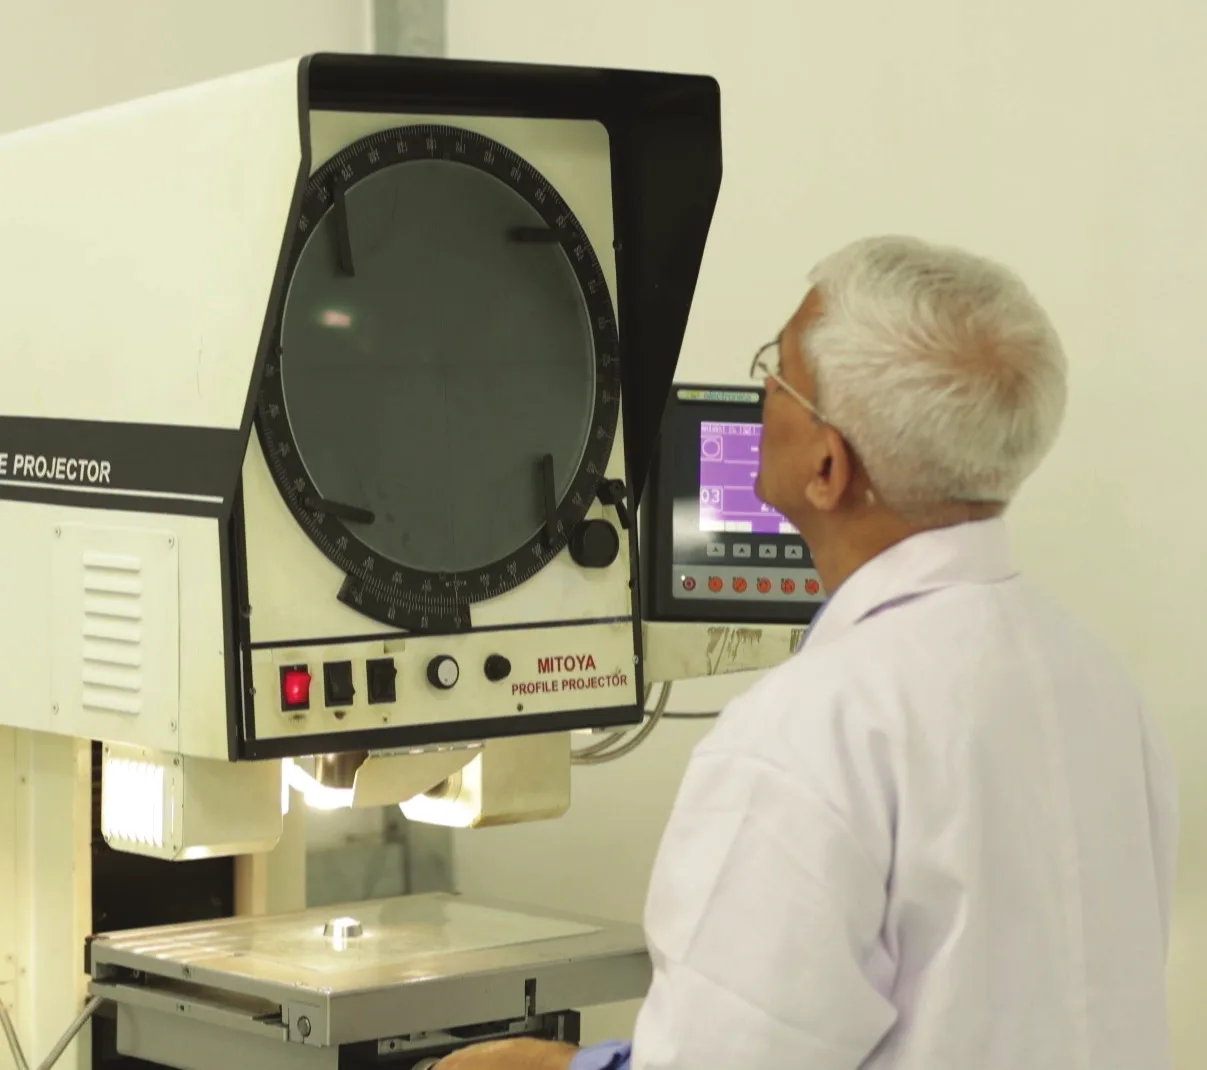
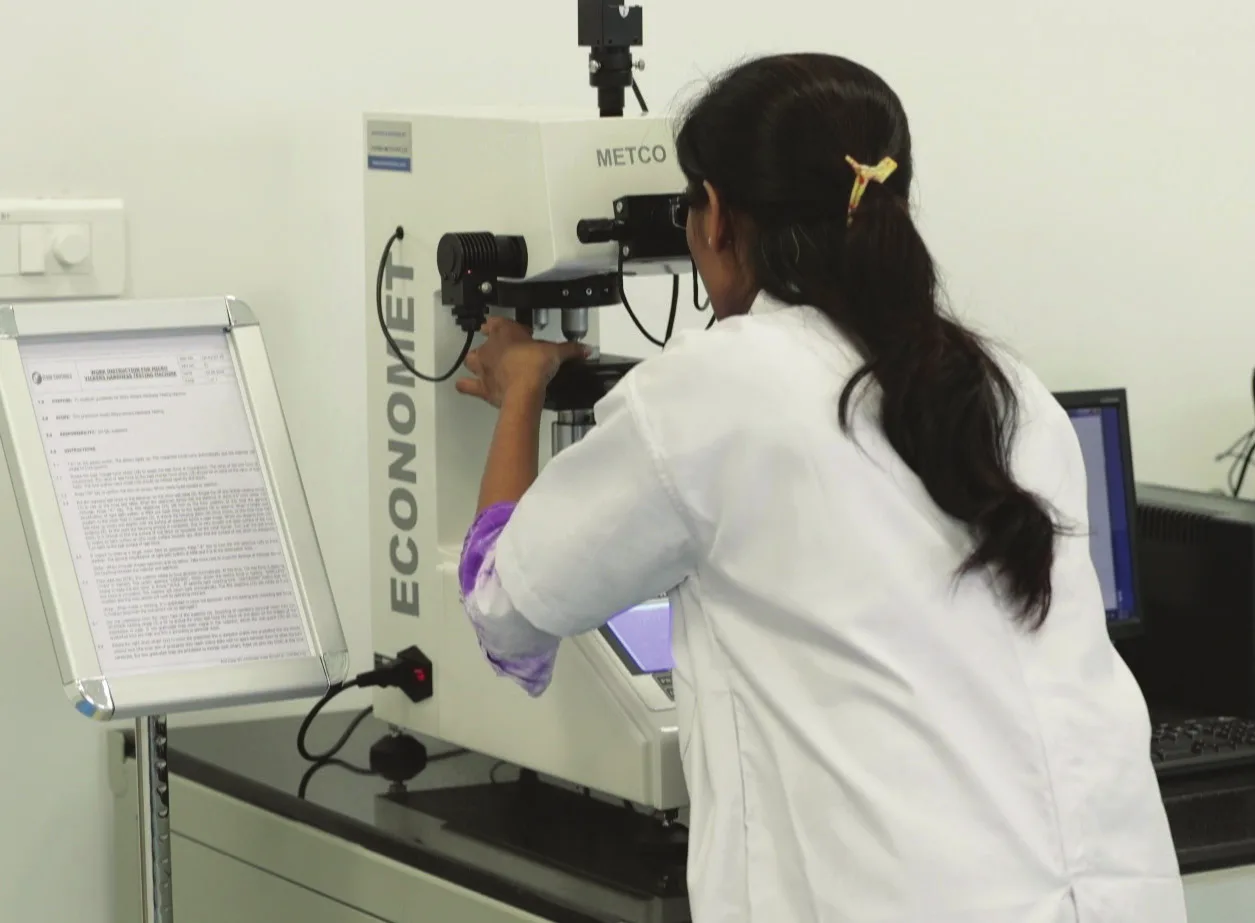
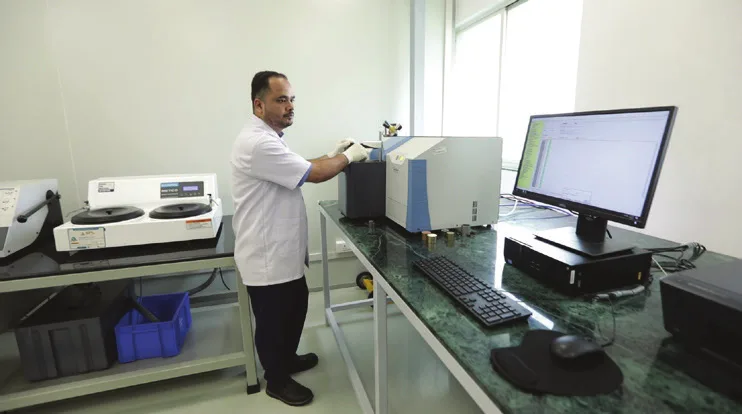
Ein Prüfbericht ist nur so viel wert wie das Labor dahinter. Unseres qualifiziert jede Fluid-Controls-Verbindung, bevor sie verkauft wird - in Chakan bei Pune, am selben Standort wie die Fertigung, sodass ein Teil gefertigt, geprüft und neu gefertigt werden kann, ohne das Gelände zu verlassen. Wenn Sie eine Verbindung, eine Baugruppe oder ein zugekauftes Teil nach einem definierten Programm prüfen lassen möchten, führen wir es durch und stellen dokumentierte Ergebnisse für Ihre Akte aus.
Im Labor
Was wir prüfen
NABL-akkreditierter Geltungsbereich 7/14
Impuls- und Ermüdungsprüfung
Fast nichts versagt im ersten Zyklus. Verbindungen versagen nach einer Saison thermischer Bewegung, nachdem eine Pumpe eine Leitung hunderttausendmal pulsiert hat, oder nachdem eine Halterung eine Rohrleitung ein Jahr lang hat schwingen lassen - und nichts davon ist in einem Druckprüfzeugnis sichtbar. Der SCADA-Multiprüfstand bringt diese Lasten programmgesteuert auf und zeichnet auf, was geschieht, sodass das Ergebnis ein Verlauf ist und kein Urteil.
Hydraulische Impuls- und Schwingungsprüfung
NABL-akkreditiertes Prüflaboratorium | ISO/IEC 17025:2017 | TC-16263
ISO 19879 cl. 13Druckimpulse und Schwingung gemeinsam statt nacheinander aufgebracht, weil genau diese Kombination eine Verbindung im Betrieb lockert und jede Last für sich allein zu wenig prüft.
Temperaturwechselprüfung
Wiederholte Temperaturwechsel, um die unterschiedliche Wärmedehnung zwischen Körper, Schneidring und Rohr zu belasten - der Mechanismus, den eine Prüfung bei Raumtemperatur nicht erreicht.
Biegeermüdung und Umlaufbiegung
NABL-akkreditiertes Prüflaboratorium | ISO/IEC 17025:2017 | TC-16263
ARP 1185 cl. 4.0Wiederholte Biegung und Umlaufbiegung, um eine Verbindung gegen die Leitungsbewegung zu qualifizieren, die sie auf einem Skid oder einem Drehgestell tatsächlich erfährt.
Zuverlässigkeitsprüfung
Eine eigene Zuverlässigkeitsprüfmaschine fährt eine Verbindung oder ein Ventil über 100.000 Zyklen, für Anwendungen, in denen das Teil betätigt und nicht nur einmal montiert wird.
Druckprüfung
Dichtheits- und Vakuumprüfung
Eine Druckabfallprüfung weist nach, dass eine Verbindung nicht stark leckt. Sie weist nicht nach, dass eine Verbindung dicht ist, und bei Analysenleitungen, Vakuumbetrieb und allem, was Prozessgas führt, ist der Unterschied zwischen diesen beiden Aussagen die gesamte Spezifikation. Beide Verfahren unten stehen für Kundenteile ebenso zur Verfügung wie für unsere eigenen.
Vakuumprüfung
NABL-akkreditiertes Prüflaboratorium | ISO/IEC 17025:2017 | TC-16263
ISO 19879 cl. 10Vakuum bis 750 mbar erzeugt und gehalten, für Verbindungen im Unterdruckbetrieb - wo sich die Belastung der Dichtung umkehrt und eine unter Druck dichte Verbindung dennoch Luft ziehen kann.
Dichtheitsprüfung
NABL-akkreditiertes Prüflaboratorium | ISO/IEC 17025:2017 | TC-16263
ISO 19879 cl. 6Dichtheitsprüfung nach ISO 19879, Abschnitt 6, akkreditiert im Rahmen unseres NABL-Geltungsbereichs nach ISO/IEC 17025. Für Verbindungen, deren Dichtheit nachgewiesen und nicht vorausgesetzt werden muss. Die zulässige Leckrate ergibt sich aus der Norm, gegen die das Teil qualifiziert wird, und wird bei der Festlegung des Prüfprogramms bestätigt.
Helium-Lecksuche (auf Anfrage)
Massenspektrometrische Lecksuche mit Helium als Prüfgas, für Verbindungen, bei denen eine Druckabfallprüfung nicht empfindlich genug ist. Nach Kundenanforderung vereinbart, nicht standardmäßig durchgeführt, und außerhalb unseres NABL-Geltungsbereichs. Die nachweisbare Leckrate hängt von der Bauteilgeometrie ab und wird bei der Festlegung des Prüfprogramms vereinbart.
Werkstoff- und mechanische Prüfung
Ein Werkstoffzeugnis beschreibt eine Charge. Es beschreibt nicht das Teil in Ihrer Hand, und in diesem Abstand leben vertauschtes Material und gemischte Lose. Die drei Verfahren unten schließen diese Lücke: welche Legierung vorliegt, ob der Körper innen fehlerfrei ist und was die fertige Verbindung tatsächlich hält.
Positive Materialidentifikation (PMI)
Legierungsnachweis am fertigen Teil statt auf dem Papier, sodass das Werkstoffzeugnis und das darin beschriebene Metall dieselbe Aussage sind. Vor dem Versand im eigenen Haus durchgeführt und auch für Kundenteile verfügbar.
Ultraschallprüfung
Volumenprüfung auf innere Ungänzen in Stangenmaterial und fertigen Körpern - die Fehler, die keine Maß- oder Oberflächenprüfung je sieht.
Auszugsprüfung
Axiale Last auf eine montierte Verbindung bis zum Trennen, auf dem SCADA-Multiprüfstand. Sie weist den Halt des Schneidrings auf dem Rohr nach, was eine andere Frage ist als die Festigkeit des Rohres selbst.
Prüfung der Verbindungsfestigkeit
NABL-akkreditiertes Prüflaboratorium | ISO/IEC 17025:2017 | TC-16263
AS 18280 cl. 4.4.9Axiale Belastung einer montierten Verbindung nach der Festigkeitsanforderung der AS 18280, akkreditiert im Rahmen unseres NABL-Geltungsbereichs nach ISO/IEC 17025. Qualifiziert wird die Verbindung, nicht das Rohr: nachzuweisen ist, dass die Verbindung dem für Größe und Baureihe festgelegten Wert standhält.
Prüfung der Wiederverwendbarkeit
NABL-akkreditiertes Prüflaboratorium | ISO/IEC 17025:2017 | TC-16263
AS 2094 cl. 4.8Ob eine Verbindung gelöst, erneut montiert und wieder in Betrieb genommen werden darf, nach AS 2094. Akkreditiert, und eine andere Frage als die wiederholte Montage. Die wiederholte Montage fragt, wie viele Montagezyklen eine Verschraubung übersteht; die Wiederverwendbarkeit fragt, ob eine bestimmte wieder eingebaut werden darf.
Korrosionsprüfung
Korrosionsergebnisse sind nur vergleichbar, wenn das Verfahren benannt ist; deshalb werden beide Programme unten gegen die ASTM-Bezeichnung berichtet und nicht als überstandene Stunden. Nennt Ihre Spezifikation eine andere Klassifizierung, teilen Sie uns das bei der Anfrage mit - die Auslagerung nutzt dieselbe Apparatur, aber die Klasse, gegen die berichtet wird, sollte nicht erst nach dem Lauf festgelegt werden.
Salzsprühnebelprüfung
NABL-akkreditiertes Prüflaboratorium | ISO/IEC 17025:2017 | TC-16263
ASTM B117Korrosionsbeständigkeit der Beschichtung, bewertet nach dem Salzsprühnebelverfahren, für Beschichtungen klassifiziert nach ASTM B840. Berichtet gegen die von der Spezifikation geforderte Klasse.
Spannungsrisskorrosionsprüfung
Verbindungen unter Last in korrosiver Umgebung, nach der Spannungsrisskorrosionsanforderung der ASTM F1387 - die Versagensart, die Spannung und Umgebung zugleich benötigt und die weder ein Zugversuch noch ein Salzsprühnebellauf für sich allein findet.
Angewandte Normen
ASTM F1387
Leistung mechanisch befestigter Rohr- und Schlauchverschraubungen, deren Anforderungen an Impuls, Schwingung und Biegung die obigen Programme definieren.
ASTM B840 : 2002
Klassifizierung von Beschichtungen hinsichtlich Korrosionsbeständigkeit. Die Klassifizierung, gegen die das Salzsprühnebelergebnis berichtet wird.
ASTM B117
Standardverfahren für den Betrieb von Salzsprühnebelkammern. Das Verfahren, nach dem die Auslagerung selbst durchgeführt wird.
Dokumente
- NABL-Akkreditierungsumfang (TC-16263)Die Anlage hinter jedem akkreditierten Vermerk oben: jede Prüfung mit Norm und Abschnitt, unter dem sie akkreditiert ist.
- NABL-Akkreditierungsurkunde (ISO/IEC 17025:2017)Die Urkunde selbst, für die Prüf- und Messlaboratorien in Chakan.