Aller au contenu principal
Fluid Controls

Services

Ensembles flexibles

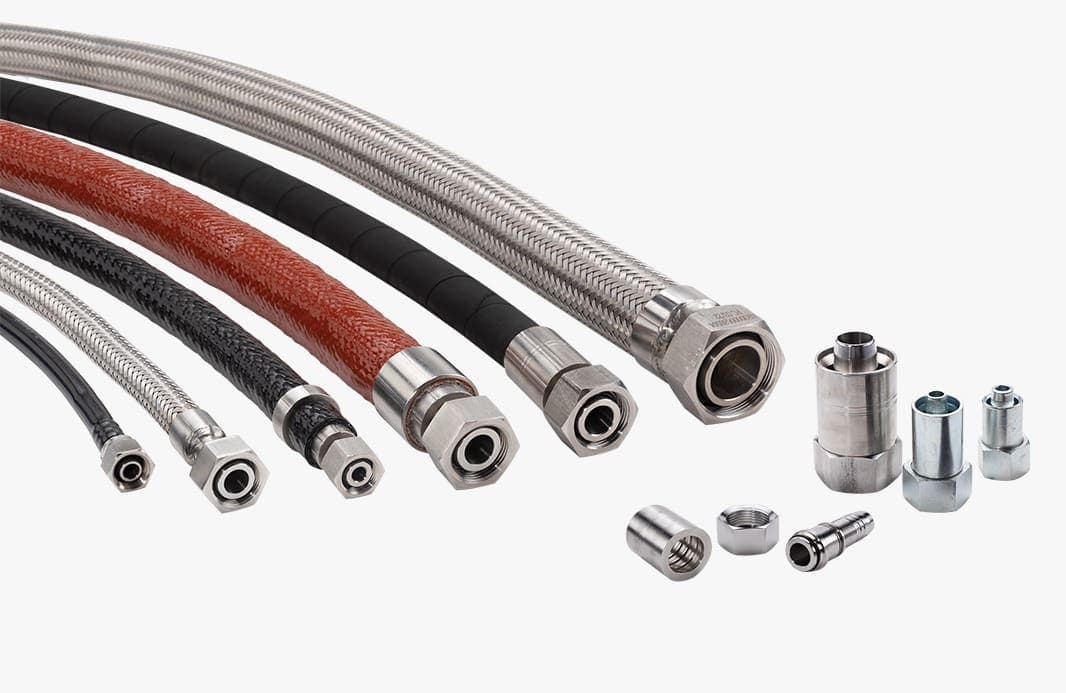
Le flexible, les raccords et le sertissage qui les relie, fournis comme un seul ensemble sous une seule référence et testés en étanchéité avant expédition.

Pression la plus élevée
450 bar
Flexible caoutchouc, serti. PTFE jusqu'à 300 bar, polyamide jusqu'à 42 bar, métallique jusqu'à 140 bar.
Plage de température
−60 to 350 °C
La famille métallique. Caoutchouc de −54 à 125 °C, PTFE de −54 à 250 °C, polyamide de −40 à 100 °C.
Gamme de dimensions
1/4 to 4 in
Flexible métallique. Caoutchouc jusqu'à 2 in, polyamide et PTFE jusqu'à 1.1/4 in.
Familles de flexibles
4
Caoutchouc, polyamide, PTFE et métallique : en acier inoxydable, acier au carbone ou laiton.

Le flexible, le raccord et le sertissage sont sélectionnés ensemble pour l'application. Le flexible et le raccord sont chacun testés avant l'assemblage, et chaque assemblage fini. Pas un échantillon. Est soumis à un essai d'étanchéité avant expédition. Les valeurs indiquées sont les limites de chaque famille de flexibles et non d'un assemblage individuel : caoutchouc jusqu'à 450 bar, PTFE jusqu'à 300 bar, polyamide jusqu'à 42 bar, métallique jusqu'à 140 bar et jusqu'à 4 in.
Le cycle de vie

01
Ingénierie et sélection du flexible
Votre besoin est analysé et modélisé afin de déterminer le flexible adapté à l'application. La première étape, et celle dont dépend tout le reste.
02
Sélection des raccords
La modélisation volumique et l'analyse par éléments finis déterminent les raccords et leur mode de fixation. Les gaines, ressorts et autres accessoires sont définis une fois le flexible, le raccord et le sertissage configurés.
03
Prototypage
Un prototype physique est fabriqué et soumis à des essais de type avant toute production en série, afin de prouver que le raccordement ne fuit pas et que l'assemblage est adapté à l'usage prévu.
04
Sertissage et assemblage
Flexible coupé à longueur et ébavuré sur une machine de dénudage automatique, puis raccords sertis sur une sertisseuse électronique FINN Power avec la matrice et l'effort requis par le raccordement. Le soudage et le brasage sont disponibles pour les flexibles métalliques.
05
Testé avant expédition
Chaque assemblage est soumis à un essai d'étanchéité avant de quitter l'usine. Les essais d'éclatement, d'épreuve et d'étanchéité sont réalisés sur notre propre banc d'essai de flexibles Maximator, selon la norme citée par l'application.

Sur l'atelier de montage

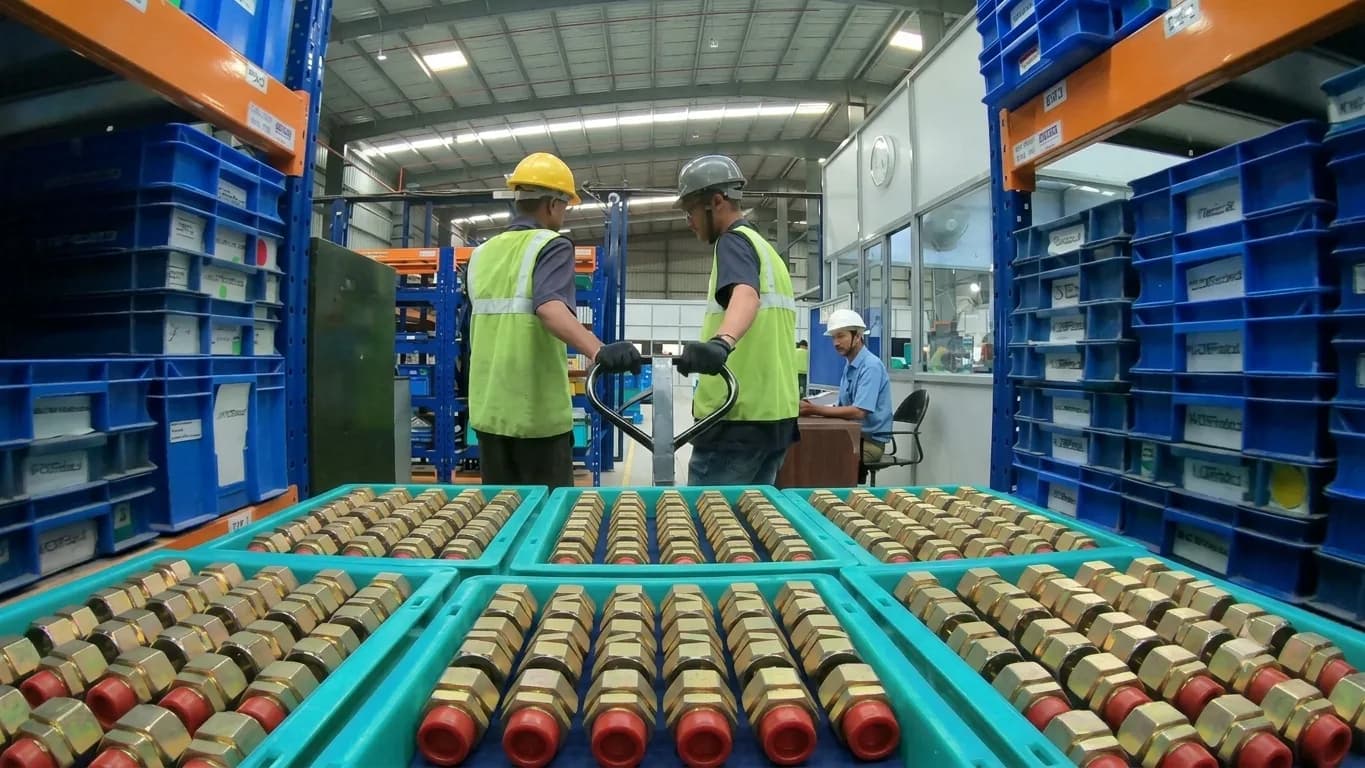
Corps de raccords zingués en bacs sur l'atelier de montage de Chakan, avant sertissage sur le flexible.
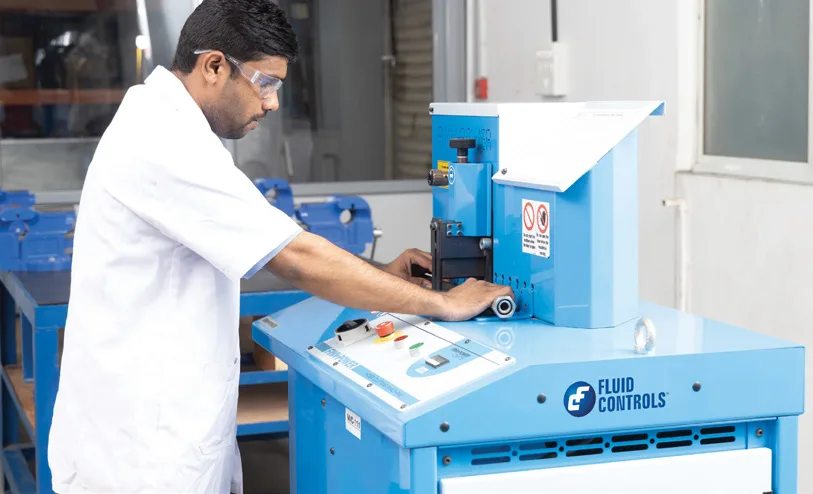
Un opérateur sur une presse d'établi Fluid Controls, engageant une pièce dans la matrice.
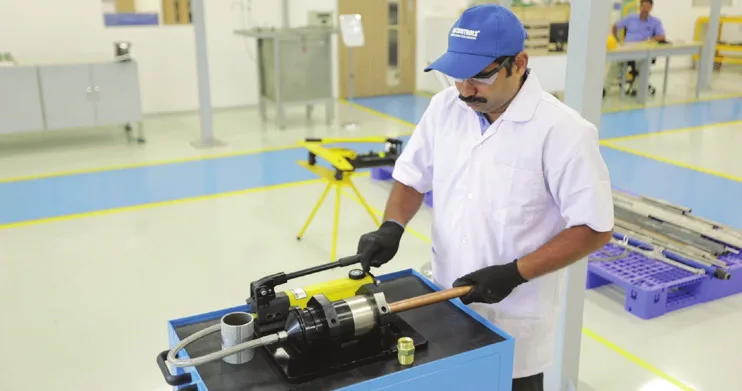
Une pompe à main met un échantillon sous pression au laboratoire de Chakan.

Ce que nous pouvons produire

  • Flexible

    Les flexibles achetés auprès de fabricants sont testés selon la spécification propre du client. Éclatement, épreuve, étanchéité et impulsions. En présence d'inspecteurs de Fluid Controls ou d'un inspecteur tiers.

  • Raccords

    Brouillard salin, revêtement, cycles d'ouverture et de fermeture, et étanchéité. Les raccords en acier au carbone sont revêtus de zinc ou de zinc-nickel contre la corrosion.

  • L'assemblage fini

    Soumis sans exception à un essai d'étanchéité avant expédition, avec essais d'éclatement et d'épreuve selon la norme applicable sur le banc Maximator.

Nous utilisons des cookies nécessaires au fonctionnement du site et, avec votre accord, des cookies de mesure d’audience pour l’améliorer. Consultez notre Politique de confidentialité.